





การจับคู่คอสี่เหลี่ยมที่ฝังความลึกและเคาเตอร์ซิงค์ของหัวเพื่อการต้านทานการดึงออกสูงสุดในไม้เนื้ออ่อนและไม้เนื้อแข็ง
สมรรถนะทางกลของก สลักเกลียว การเชื่อมต่อในไม้ถูกกำหนดโดยพารามิเตอร์ทางเรขาคณิตสองตัวที่พึ่งพาซึ่งกันและกัน: ความลึกที่ฝังของคอสี่เหลี่ยม (ซึ่งป้องกันการหมุนล็อค) และความลึกของเคาเตอร์ซิงค์ของหัวกลม (ซึ่งควบคุมความเรียบและการกระจายน้ำหนัก) การบรรลุความต้านทานการดึงออกสูงสุดโดยไม่ทำให้ไม้แตกต้องใช้กลยุทธ์ที่แตกต่างกันสำหรับไม้เนื้ออ่อนและไม้เนื้อแข็ง เนื่องจากมีความหนาแน่น แรงอัด และโหมดความล้มเหลวที่แตกต่างกัน
1. คุณสมบัติของพื้นผิวไม้: ไม้เนื้ออ่อนกับไม้เนื้อแข็ง
ความแตกต่างพื้นฐานในด้านความหนาแน่นและความแข็งแรงของไม้เป็นตัวกำหนดโดยตรงว่าซับสเตรตแต่ละชนิดตอบสนองต่อการฝังโบลต์และการเคาเตอร์ซิงก์อย่างไร ตารางต่อไปนี้เปรียบเทียบคุณสมบัติโครงสร้างที่สำคัญ:
| คุณสมบัติ | ไม้เนื้ออ่อน (เช่น ไม้สน โก้เก๋ เฟอร์) | ไม้เนื้อแข็ง (เช่น โอ๊ค บีช เมเปิ้ล) |
|---|---|---|
| ช่วงความหนาแน่นโดยทั่วไป (กก./ลบ.ม.) | 350 – 550 | 640 – 840 |
| กำลังดัด (MPa) | 14 – 50 (เกรด C14 ถึง C50) | 30 – 70 (เกรด D30 ถึง D70) |
| กำลังรับแรงอัด (MPa) // เกรน | ~40 – 46 (ไม้สน/ไม้สน) | สูงขึ้นอย่างเห็นได้ชัด |
| ความแข็ง (บริเนล) // เกรน | 3.2 – 4.0 | สูงกว่า (โอ๊ค ~5.5 ) |
| โหมดความล้มเหลวภายใต้การขันให้แน่นเกินไป | การบีบอัด/บดเส้นใยไม้ | แตก/ร้าวตามเส้นเกรน |
| การใช้งานทั่วไปสำหรับสลักเกลียวขนส่ง | พื้นระเบียง โครงไม้ งานก่อสร้างทั่วไป | โครงสร้างไม้หนัก เฟอร์นิเจอร์ เตียงนอนทะเล |
2. ข้อกำหนดความลึกของการฝังคอสี่เหลี่ยม
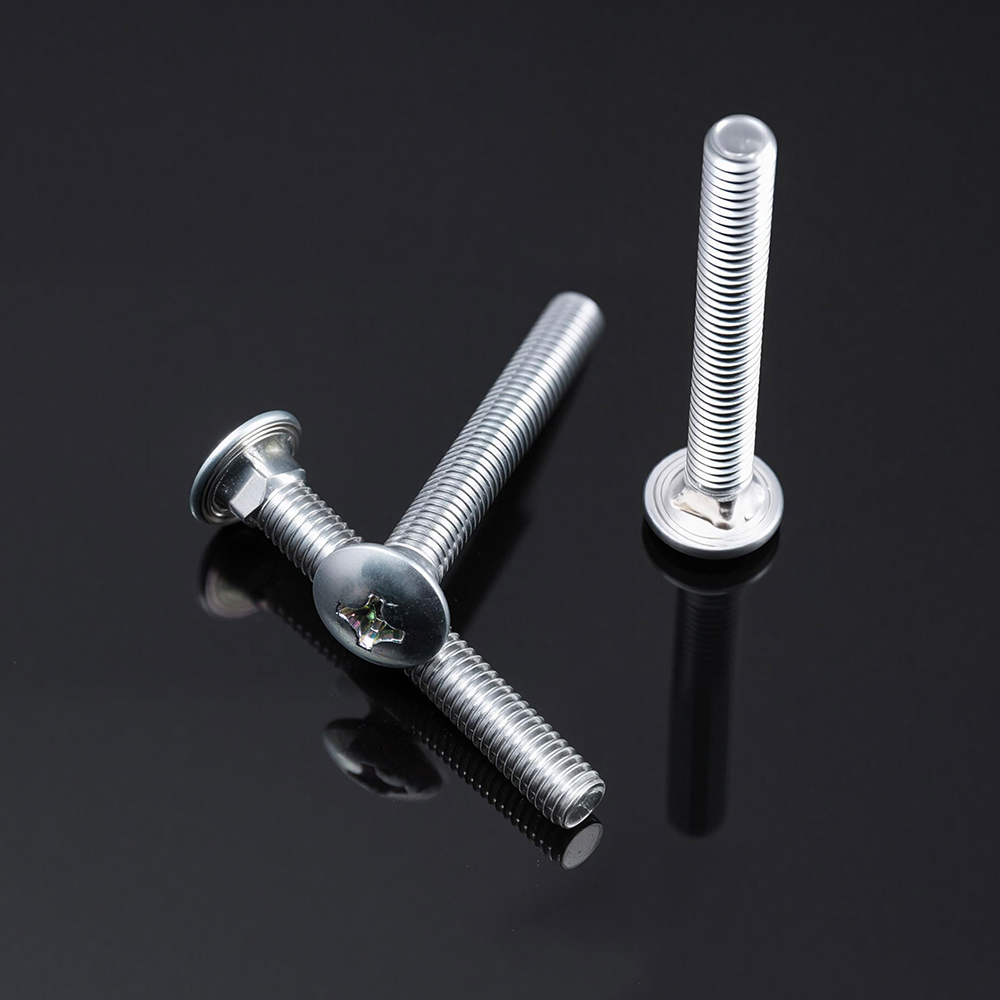
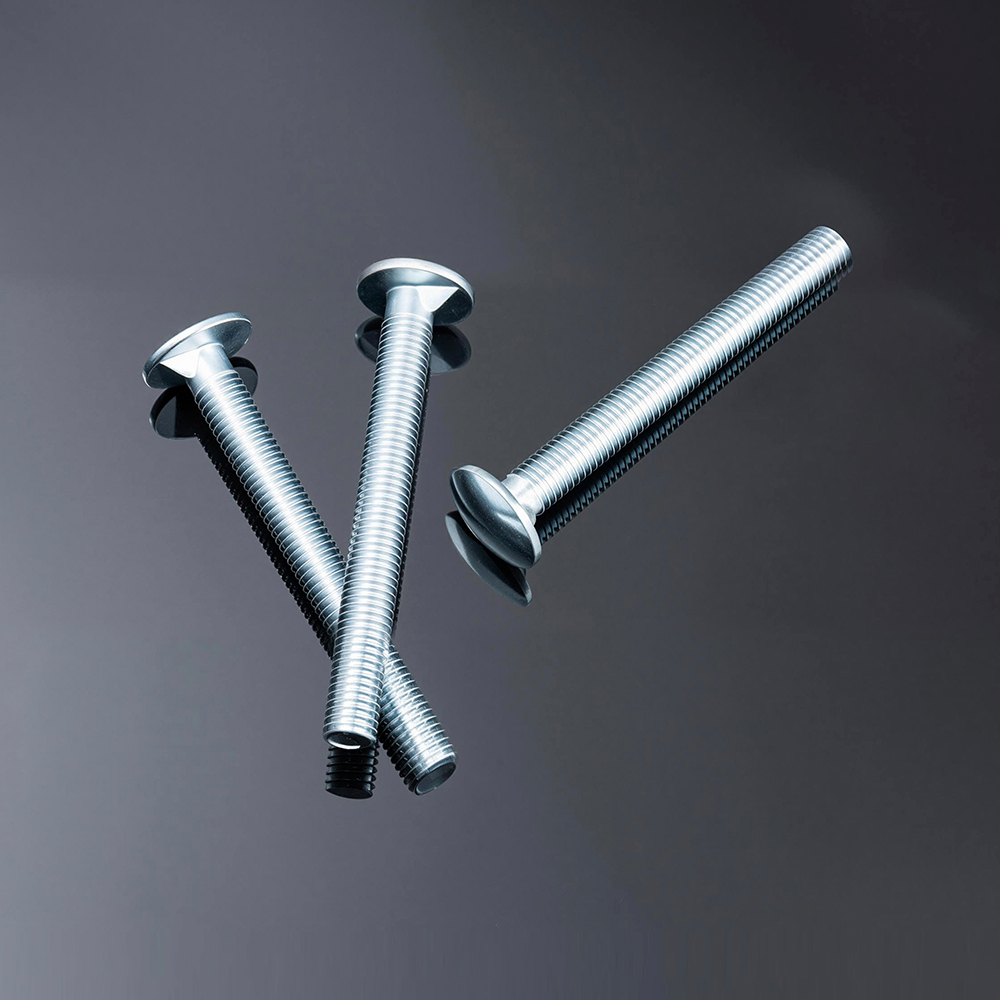
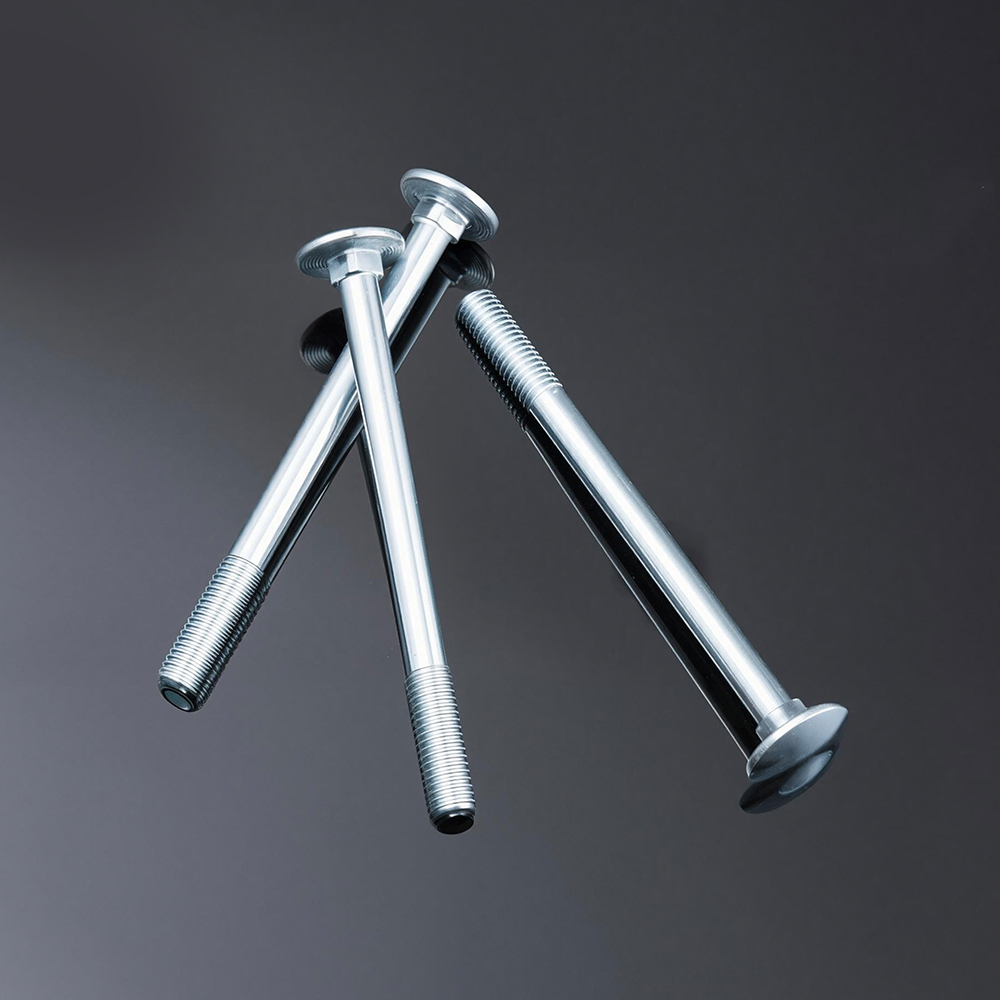
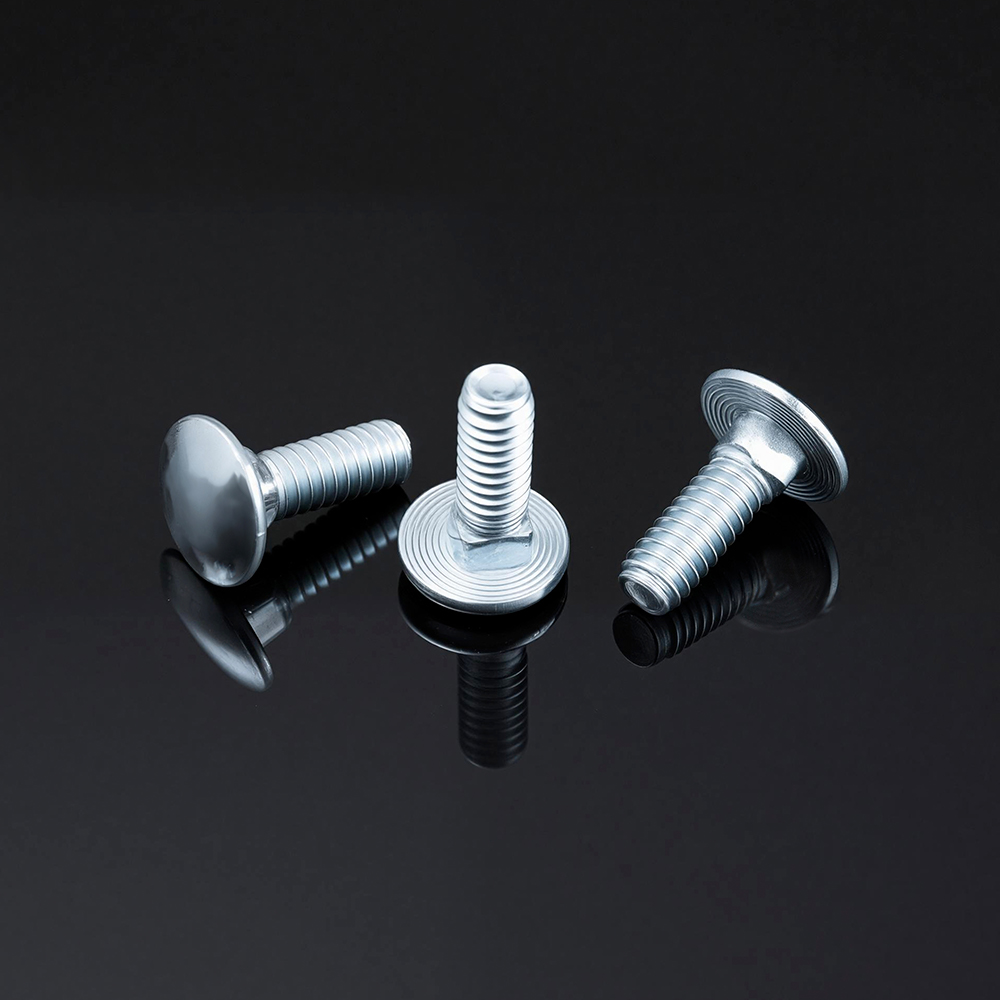
ฟังก์ชั่นของคอเหลี่ยมคือการฝังเข้าไปในไม้เพื่อป้องกันการหมุนของโบลท์ในระหว่างการขันน๊อตตัวเมีย ทำให้ไม่จำเป็นต้องใช้ประแจที่ด้านหัว ความลึกของการฝัง—ส่วนสี่เหลี่ยมจัตุรัสเจาะเข้าไปในเนื้อไม้ได้ไกลแค่ไหน—ต้องสอดคล้องกับความสามารถในการอัดตัวและแรงเฉือนของพื้นผิว
- กลยุทธ์ไม้เนื้ออ่อน (เพิ่มความลึกในการฝัง): ไม้เนื้ออ่อนมีความหนาแน่นและกำลังอัดต่ำกว่า เพื่อให้เกิดการล็อคป้องกันการหมุนที่เชื่อถือได้ คอเหลี่ยมควรได้รับการขับเคลื่อนจนสุดความลึก เพื่อให้มุมต่างๆ เคลื่อนตัวและยึดเกาะเส้นใยไม้โดยรอบได้เต็มที่ เนื่องจากเส้นใยไม้เนื้ออ่อนถูกบีบอัดแทนที่จะแยกออก การฝังแบบเต็มความลึกจึงให้การเชื่อมต่อเชิงกลสูงสุดโดยไม่เสี่ยงต่อการแตกร้าว
- กลยุทธ์ไม้เนื้อแข็ง (การฝังที่แม่นยำ): ไม้เนื้อแข็งมีความหนาแน่นมากกว่าและมีแนวโน้มที่จะแตกหักง่าย สำหรับวัสดุเหล่านี้ คอเหลี่ยมควรยังคงถูกฝังจนสุดเพื่อให้มีความต้านทานการดึงออกสูงสุด แต่รูนำจะต้องตัดเฉือนด้วยความแม่นยำสูงกว่า คอสี่เหลี่ยมต้องมีช่องที่แน่นหนาหรือแตะอย่างระมัดระวังเพื่อหลีกเลี่ยงการบีบไม้ออกจากกัน มาตรฐานทางวิศวกรรมทั่วไปคือการสร้างร่องสี่เหลี่ยมล่วงหน้าที่ตรงกับขนาดคอเพื่อการฝังที่แม่นยำ 100% โดยมีความทนทานต่อการหมุนเป็นศูนย์
ในทั้งสองกรณี การฝังคอเหลี่ยมที่ไม่สมบูรณ์ โดยที่คอจะภูมิใจกับพื้นผิวไม้ เป็นสาเหตุหลักของการหมุนและคลายของโบลต์ คอสี่เหลี่ยมฝังอย่างเหมาะสมสร้างกลไกล็อคที่ทำให้โบลท์แคร่มีประสิทธิภาพสำหรับการประกอบด้านเดียว
3. ความลึกของการเคาเตอร์ซิงค์ของศีรษะ: ปรับสมดุลความฟลัชและความสมบูรณ์ของโครงสร้าง
การเคาเตอร์ซิงค์ช่วยให้หัวกลมอยู่ระดับเดียวกับหรือต่ำกว่าพื้นผิววัสดุ ทำให้ได้ผิวเรียบและขจัดส่วนที่ยื่นออกมามีคม อย่างไรก็ตาม จะต้องควบคุมความลึกของเคาเตอร์ซิงค์อย่างระมัดระวังเพื่อไม่ให้ไม้อ่อนตัวลง
- ไม้เนื้ออ่อน (สามารถรับเคาเตอร์ซิงค์ลึกได้): ไม้เนื้ออ่อนสามารถรองรับเคาเตอร์ซิงค์ลึกได้โดยไม่แตกเนื่องจากความสามารถในการอัดตัวได้ หัวโบลท์จะบีบอัดเส้นใยที่อยู่ด้านล่าง ทำให้เกิดพื้นผิวลูกปืนที่มั่นคง อย่างไรก็ตาม การเคาเตอร์ซิงค์มากเกินไปโดยไม่มีการสัมผัสหัวโบลต์ที่เพียงพอสามารถลดพื้นที่รับน้ำหนักที่มีประสิทธิภาพ และเพิ่มแรงเค้นเฉพาะที่บนไม้
- ไม้เนื้อแข็ง (ต้องใช้ Countersink แบบตื้นหรือแม่นยำ): ไม้เนื้อแข็งจำเป็นต้องใช้เคาเตอร์ซิงค์ที่ตื้นกว่า และใช้พลั่วบิตกลึงอย่างระมัดระวัง ดอกเคาเตอร์ซิงค์ลึกในไม้เนื้อแข็งจะสร้างตัวรับความเครียดที่สามารถเริ่มต้นการแยกเมล็ดพืชได้เมื่อขันน็อตให้แน่น เป้าหมายคือการได้ผิวเคลือบเรียบเสมอกันโดยยังคงรักษาความสมบูรณ์ของไม้หน้าตัดให้มากที่สุดเท่าที่จะเป็นไปได้
4. ผลรวมต่อความต้านทานการดึงออกและการป้องกันการแยกตัว
ความต้านทานการดึงออกสูงสุด—แรงที่จำเป็นในการดึงโบลต์ผ่านไม้—จะเกิดขึ้นได้เมื่อทั้งคอเหลี่ยมและหัวโบลท์เข้ากับไม้ได้อย่างเหมาะสมที่สุดโดยไม่กระทบต่อความสมบูรณ์ของไม้
- ไม้เนื้ออ่อน: คอเหลี่ยมที่ลึกเต็มฝังรวมกับเคาเตอร์ซิงค์ระดับปานกลางให้ความต้านทานการดึงออกสูงสุด เส้นใยไม้บีบอัดบริเวณคอและใต้ศีรษะ ทำให้เกิดกลไกล็อคที่แข็งแรง ความเสี่ยงที่จะเกิดการแตกแยกมีน้อย หากเจาะรูนำให้เล็กกว่าก้านโบลต์เล็กน้อย
- ไม้เนื้อแข็ง: การป้องกันการหมุนต้องใช้การฝังแบบเต็มความลึกเหมือนกัน แต่ดอกเคาเตอร์ซิงค์จะต้องตื้นกว่าและตัดเฉือนอย่างแม่นยำ คอเหลี่ยมควรเข้าที่จนสุด แต่พิกัดความเผื่อของรูนำต้องแน่นเพื่อหลีกเลี่ยงการเกิดแรงเค้นแยก สำหรับไม้เนื้อแข็ง การใช้แหวนรองใต้ทั้งหัวและน็อตจะช่วยกระจายน้ำหนักและยังลดความเสี่ยงที่จะเกิดการแตกหักหรือแตกอีกด้วย
ข้อมูลอุตสาหกรรมชี้ให้เห็นว่าปัญหาการติดตั้งโบลต์แคร่มากกว่า 80% รวมถึงการหมุนของโบลต์และการแตกร้าวของวัสดุ เกี่ยวข้องกับการประมวลผลรูที่ไม่เหมาะสมมากกว่าตัวโบลต์เอง เสาหลักสามประการที่ประสบความสำเร็จในการติดตั้งไม้ทั้งสองประเภทคือรูนำที่เจาะไว้ล่วงหน้า เคาเตอร์ซิงค์เพียงส่วนลึกของส่วนหัว และที่นั่งแบบคอเหลี่ยมเต็มตัว
5. มุมมองด้านการผลิตและคุณภาพ
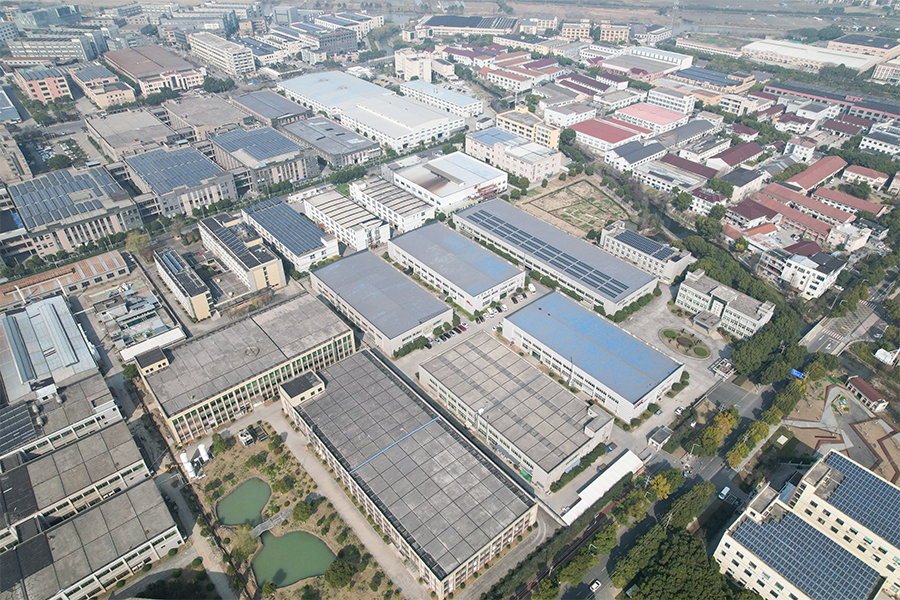
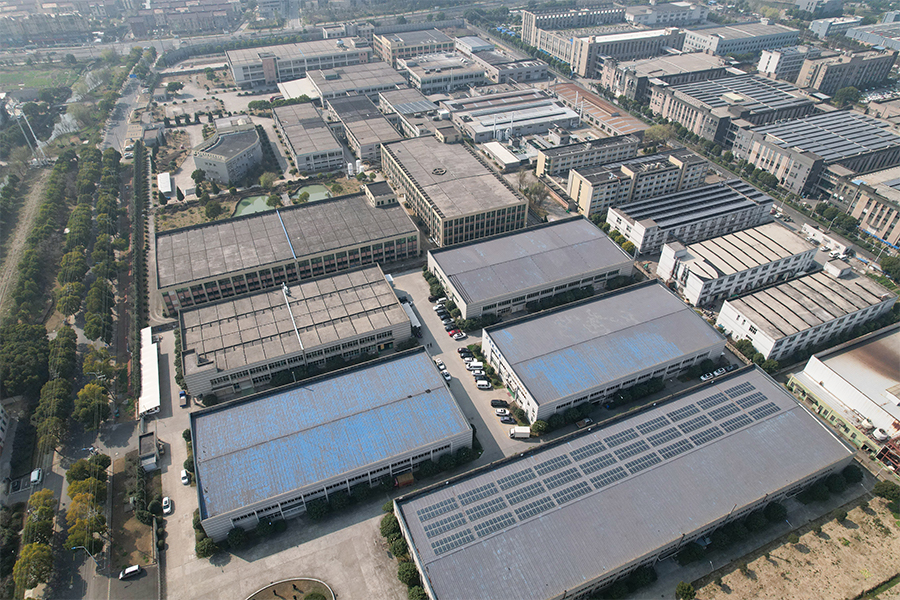
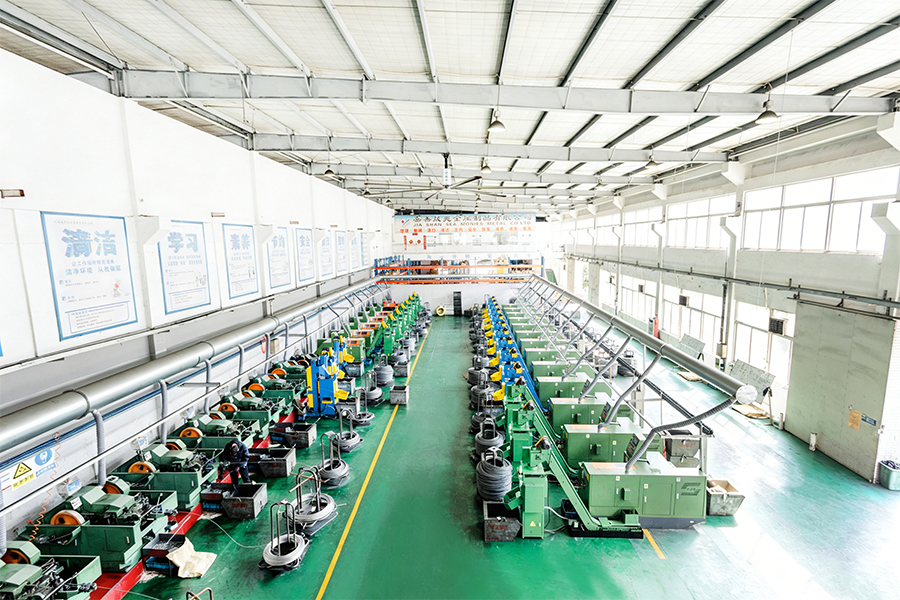
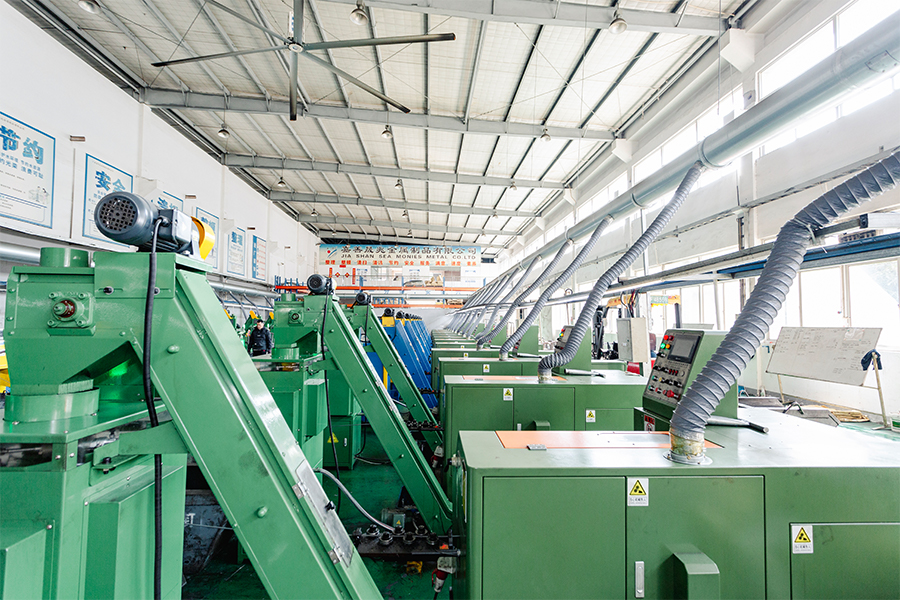
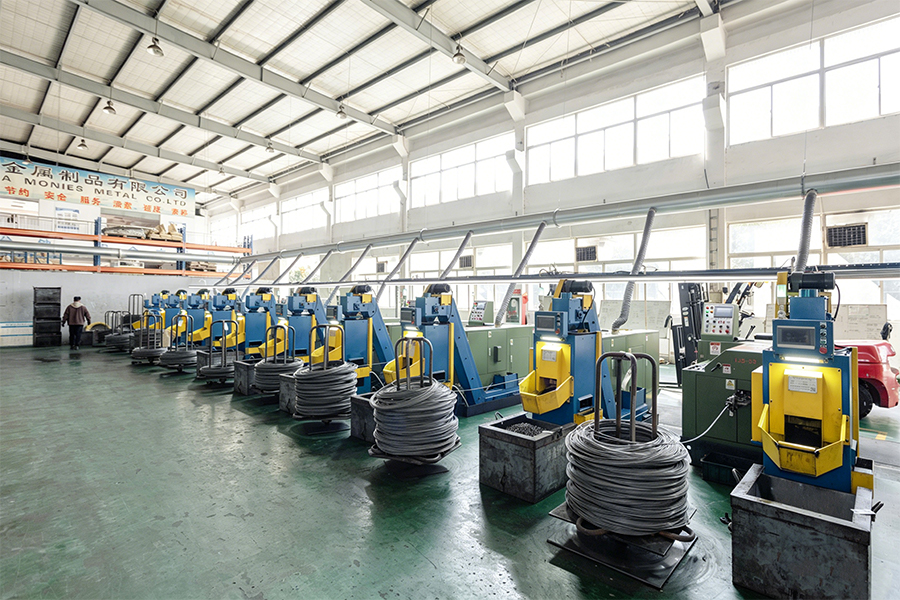
ความแม่นยำของการผลิตโบลท์แคร่ส่งผลโดยตรงต่อความสม่ำเสมอของรูปทรงคอเหลี่ยม ซึ่งเป็นปัจจัยสำคัญในการฝังที่เชื่อถือได้บนไม้ชนิดต่างๆ เจ้อเจียงโอกาสและสหภาพนำเข้าและส่งออก จำกัด (Chance & Union) เป็นองค์กรครอบครัวภายใต้บริษัท SEA Monies Metal Co., Ltd. ซึ่งสืบทอดประสบการณ์ครอบครัวมาเป็นเวลา 20 ปีและมรดกด้านคุณภาพในการผลิตโลหะ ด้วยกำลังการผลิตที่แข็งแกร่งและข้อได้เปรียบด้านห่วงโซ่อุปทานของ Shengzhao Metal เราจึงมีความเชี่ยวชาญด้านการวิจัยและพัฒนา การผลิต และการขายผลิตภัณฑ์โลหะคุณภาพสูงทั่วโลก ด้วยการยึดมั่นในการแสวงหาความแม่นยำ ทัศนคติในการทำงานที่เข้มงวด และความมุ่งมั่นในระยะยาวของครอบครัว เราจึงนำเสนอผลิตภัณฑ์และบริการที่มั่นคงและเชื่อถือได้ให้แก่ลูกค้าทั่วโลก
ด้วยการใช้ประโยชน์จากความสามารถในการวิจัยและพัฒนาและการผลิตที่แข็งแกร่งของโรงงาน เราจึงเชี่ยวชาญด้านหมุดย้ำ สลักเกลียว น็อต แหวนรอง หมุด สกรู และชิ้นส่วนสั่งทำพิเศษต่างๆ ที่ไม่ได้มาตรฐาน กลุ่มผลิตภัณฑ์ของเราครอบคลุมวัสดุต่างๆ เช่น สแตนเลส เหล็กโลหะผสม อลูมิเนียมอัลลอยด์ ทองแดง และโลหะผสมพิเศษ โดยใช้กระบวนการต่างๆ เช่น การขึ้นรูปเย็น การตีขึ้นรูปร้อน และการตัดเฉือน CNC ผลิตภัณฑ์ของเราถูกส่งออกไปยังกว่า 25 ประเทศ ให้บริการลูกค้ามากกว่า 200 ราย
Chance & Union มุ่งมั่นที่จะเชื่อมโยง "ผลิตในจีน" กับตลาดต่างประเทศอย่างราบรื่น โดยให้บริการลูกค้าทั่วโลกด้วยโซลูชั่นการยึดแบบครบวงจรตั้งแต่การวิจัยและพัฒนาไปจนถึงการผลิตจำนวนมากผ่านเทคโนโลยีระดับมืออาชีพและคุณภาพที่ยอดเยี่ยม สำหรับโบลท์แคร่ เรารักษาพิกัดความเผื่อที่แน่นหนากับขนาดคอเหลี่ยมและรูปทรงของหัว เพื่อให้มั่นใจถึงประสิทธิภาพการฝังที่สม่ำเสมอในการใช้งานทั้งกับไม้เนื้ออ่อนและไม้เนื้อแข็ง
6. คำถามที่พบบ่อย (FAQ)
- คำถามที่ 1: ฉันควรใช้สลักเกลียวตัวรถที่ทำจากสแตนเลสหรือสังกะสีสำหรับไม้แปรรูปด้วยแรงดันหรือไม่
ตอบ: ไม้แปรรูปที่ได้รับแรงดันประกอบด้วยสารเคมีที่ช่วยเร่งการกัดกร่อนของเหล็กมาตรฐาน แนะนำให้ใช้สลักเกลียวสเตนเลสสตีล 18-8 บ่อยครั้งกับไม้แปรรูปที่ได้รับแรงดัน เนื่องจากมีความทนทานต่อการกัดกร่อนได้ดีกว่า เจ้อเจียงโอกาสและสหภาพนำเข้าและส่งออก จำกัด (Chance & Union) นำเสนอตัวเลือกทั้งเหล็กชุบสังกะสีแบบจุ่มร้อนและสแตนเลส (304/316) เพื่อให้ตรงกับข้อกำหนดด้านการสัมผัสต่อสิ่งแวดล้อมและอายุการใช้งานเฉพาะของคุณ - คำถามที่ 2: ฉันจะป้องกันไม่ให้โบลต์แคร่หมุนได้อย่างไร ในเมื่อไม่สามารถเข้าถึงส่วนหัวรถได้
ตอบ: คอเหลี่ยมได้รับการออกแบบมาโดยเฉพาะเพื่อป้องกันการหมุนเมื่อฝังเข้าไปในไม้จนสุด ตรวจสอบให้แน่ใจว่ารูนำมีเส้นผ่านศูนย์กลางถูกต้อง (เล็กกว่าด้ามเล็กน้อย) และขันคอสี่เหลี่ยมเข้าไปในวัสดุจนสุด หากไม้เสื่อมสภาพอย่างรุนแรงหรือรูขยายใหญ่ขึ้น น็อตล็อคไนลอนหรือน็อตคู่สามารถช่วยยึดชุดประกอบได้ เจ้อเจียงโอกาสและสหภาพนำเข้าและส่งออก จำกัด (Chance & Union) แนะนำให้ตรวจสอบเบาะนั่งแบบคอเหลี่ยมก่อนขันขั้นสุดท้าย - คำถามที่ 3: ขนาดรูนำที่แนะนำสำหรับโบลท์แคร่ในไม้เนื้อแข็งคือเท่าไร?
ตอบ: สำหรับไม้เนื้อแข็ง ให้เจาะรูนำให้เล็กกว่าเส้นผ่านศูนย์กลางก้านโบลต์ 1/16″ ล่วงหน้าเพื่อป้องกันการแตกร้าว คอเหลี่ยมต้องแตะอย่างระมัดระวังหรือเจาะรูล่วงหน้าเพื่อการฝังแบบเต็ม เจ้อเจียงโอกาสและสหภาพนำเข้าและส่งออก จำกัด (Chance & Union) ขอแนะนำให้ใช้กระบวนการเจาะแบบเป็นขั้นหรือดอกเคาเตอร์ซิงค์โดยเฉพาะสำหรับการใช้งานไม้เนื้อแข็งที่มีความแม่นยำ เพื่อหลีกเลี่ยงความเข้มข้นและการแตกร้าว
การจัดการการรบกวนของเกลียวในโบลต์สังกะสีแบบจุ่มร้อน: การหมุนเหวี่ยงและการต๊าปหลังการชุบสังกะสีจะชดเชยการสะสมตัวของการเคลือบตามมาตรฐาน ISO 965-1 ได้อย่างไร
การชุบสังกะสีแบบจุ่มร้อน (HDG) ให้การป้องกันการกัดกร่อนที่ยอดเยี่ยมสำหรับ โค้ชโบลต์ ใช้ในโครงสร้างไม้กลางแจ้ง แต่กระบวนการนี้สร้างความท้าทายทางวิศวกรรมที่สำคัญ: การเคลือบสังกะสีจะเพิ่มความหนาให้กับเกลียวทั้งภายนอก (สลักเกลียว) และเกลียวใน (น็อต) ซึ่งอาจเกินขีดจำกัดความทนทานของเกลียวที่กำหนดโดย ISO 965-1 "การแทรกแซง" นี้อาจทำให้การประกอบยากหรือเป็นไปไม่ได้หากไม่มีการชดเชยที่เหมาะสม บทความนี้จะอธิบายว่ากระบวนการหลักสองกระบวนการ ได้แก่ การหมุนเหวี่ยงและการต๊าปหลังการชุบสังกะสี ถูกนำมาใช้เพื่อฟื้นฟูความพอดีของเกลียวที่ใช้งานได้อย่างไร
1. ทำความเข้าใจความทนทานต่อเกลียว ISO 965-1 และปัญหาค่าเผื่อการเคลือบ
ISO 965-1 กำหนดโปรไฟล์เกลียวเมตริกมาตรฐานพร้อมพิกัดความเผื่อที่ระบุสำหรับเกลียวภายในและภายนอก สำหรับตัวยึดชุบสังกะสีแบบจุ่มร้อน ความหนาของการเคลือบจะต้องถือเป็นชั้นเพิ่มเติมบนทั้งเกลียวโบลต์และเกลียวน็อต ผลสะสมสามารถลดระยะห่างของเกลียวให้เป็นศูนย์ หรือแม้แต่สร้างค่าเผื่อเชิงลบ ซึ่งหมายความว่าน็อตจะไม่เกลียวเข้ากับโบลต์
ตารางต่อไปนี้แสดงให้เห็นถึงผลกระทบของการเคลือบ HDG ต่อขนาดเกลียวสำหรับการใช้โบลต์และน็อต M12 ร่วมกัน
| พารามิเตอร์ | ไม่เคลือบผิว (ขนาดเกลียว) | ด้วย HDG (การเคลือบสองด้าน) | การสะสมสัญญาณรบกวน |
|---|---|---|---|
| เส้นผ่านศูนย์กลางหลักของเกลียว Bolt | 12.000 มม | 12.000 2 × การเคลือบ = 12.080 มม | ลดระยะห่างของเกลียว: รวมสูงสุด 0.160 มม |
| เกลียว น๊อตตัวเมีย เส้นผ่านศูนย์กลางเล็ก (ภายใน) | 10.500 มม | 10.500 - 2 × การเคลือบ = 10.420 มม | |
| พอดีกับเกลียวที่มีประสิทธิภาพ | การกวาดล้างภายในเกณฑ์ความคลาดเคลื่อน ISO 965-1 | การกวาดล้างที่เป็นไปได้เป็นศูนย์หรือเป็นลบ | การรบกวนช่วยป้องกันการประกอบ |
หมายเหตุ: ความหนาของการเคลือบ HDG โดยทั่วไปสำหรับตัวยึด M12 อยู่ระหว่าง 40–60 µm ต่อด้าน การสะสมในแนวรัศมีทั้งหมดบนสลักเกลียว (เส้นผ่านศูนย์กลางหลัก) และการลดขนาดภายในของน็อต (เส้นผ่านศูนย์กลางรอง) รวมกันเพื่อสร้างปัญหาความพอดีที่สำคัญ
2. กระบวนการชดเชย 1: การปั่นเหวี่ยงแบบหมุนเหวี่ยง (Centrifugal Spinning)
การหมุนเหวี่ยงแบบหมุนจะถูกใช้ทันทีหลังอ่างชุบสังกะสีในขณะที่สารเคลือบยังคงหลอมเหลว ตัวยึดจะถูกวางไว้ในตะกร้าที่มีรูพรุน และปั่นด้วยความเร็วสูง เพื่อไล่สังกะสีส่วนเกินออกจากด้ายและพื้นผิวอื่นๆ กระบวนการนี้บรรลุผลลัพธ์ที่สำคัญสามประการ:
- ความหนาของการเคลือบผิวสม่ำเสมอ: การปั่นจะช่วยลดการเคลือบบนยอดด้ายและโคนให้เป็นชั้นที่บางและสม่ำเสมอมากขึ้น—โดยทั่วไปจะอยู่ที่ 30–50 µm โดยเฉลี่ยสำหรับตัวยึดที่ใหญ่กว่า ซึ่งช่วยลดการสะสมตัวบนโซนเส้นผ่านศูนย์กลางวิกฤต
- การล้างด้าย: การกำจัดสังกะสีส่วนเกินออกไป การปั่นจะช่วยรักษาโปรไฟล์ของเกลียว ป้องกันการอุดโคนหรือยอดของเกลียวโดยรวม และลดความเสี่ยงของการรบกวนครั้งใหญ่
- รูปแบบการควบคุม: การหมุนเหวี่ยงที่มีการควบคุมอย่างดีสามารถลดความแปรผันของความหนาของชั้นเคลือบในแต่ละชุดได้ ทำให้กระบวนการต๊าปตามมาสามารถคาดเดาได้และเชื่อถือได้มากขึ้น
อย่างไรก็ตาม การหมุนเหวี่ยงเพียงอย่างเดียวไม่เพียงพอเสมอไปเพื่อให้ได้มาตรฐาน ISO 965-1 โดยเฉพาะอย่างยิ่งสำหรับสลักเกลียวที่มีเส้นผ่านศูนย์กลางใหญ่กว่า (M16 ขึ้นไป) ที่มีข้อกำหนดการเคลือบที่หนักกว่า การต๊าปหลังการชุบสังกะสีมักจำเป็นเป็นขั้นตอนการชดเชยรอง
3. กระบวนการชดเชย 2: การกรีดหลังชุบสังกะสีหรือการแปรงด้าย
การต๊าปหลังการชุบสังกะสี (หรือการแปรงเกลียว) เกี่ยวข้องกับการส่งต๊าปหรือแปรงที่ชุบแข็งผ่านเกลียวที่เคลือบแล้ว เพื่อขจัดสังกะสีส่วนเกินโดยเลือกจากสีข้างและยอดเกลียวโดยไม่เผยให้เห็นเหล็กเปลือย กระบวนการนี้ดำเนินการหลังจากที่การเคลือบเย็นลงและแข็งตัวแล้ว
- การเลือกกำจัด: ต๊าปจะตัดหรือบีบอัดการเคลือบสังกะสีบนยอดเกลียวและสีข้าง ทำให้โปรไฟล์ของเกลียวกลับมาเป็นรูปทรงเรขาคณิตมาตรฐาน ในขณะเดียวกันก็ปล่อยให้สังกะสีที่เหลืออยู่บนรากและพื้นผิวอื่นๆ เหมือนเดิมเพื่อป้องกันการกัดกร่อน
- การฟื้นฟูเส้นผ่านศูนย์กลาง: การต๊าปจะช่วยลดเส้นผ่านศูนย์กลางหลักของเกลียวนอกและทำความสะอาดเส้นผ่านศูนย์กลางรองของเกลียวภายใน โดยคืนระยะห่างตาม ISO 965-1 โดยทั่วไประยะห่างที่ต้องการหลังจากการต๊าปจะระบุไว้ในมาตรฐาน เพื่อให้มั่นใจว่าโบลต์และน็อตประกอบได้อย่างราบรื่น
- การเก็บรักษาการเคลือบ: เมื่อดำเนินการอย่างเหมาะสม การต๊าปหลังการชุบสังกะสีจะกำจัดเฉพาะสังกะสีส่วนเกินเท่านั้น—ประมาณ 10–15 µm จากยอด—โดยไม่ลดการเคลือบให้ต่ำกว่าความหนาขั้นต่ำในพื้นที่ที่กำหนดโดย ASTM A153 หรือ ISO 1461
ผู้ผลิตหลายราย รวมถึง Chance & Union ใช้การผสมผสานระหว่างการหมุนเหวี่ยงแบบควบคุมและการต๊าปที่แม่นยำ เพื่อให้แน่ใจว่าสลักเกลียว HDG ตรงตามข้อกำหนด ISO 965-1 อย่างสม่ำเสมอ ขณะเดียวกันก็รักษาความสมบูรณ์ของการเคลือบไว้
4. มุมมองการผลิต: การบรรลุความพอดีของเกลียวที่สม่ำเสมอ
การผสมผสานระหว่างการหมุนเหวี่ยงและการต๊าปหลังการชุบสังกะสีจำเป็นต้องมีการควบคุมกระบวนการอย่างระมัดระวัง ตัวแปรหลักได้แก่ เวลาในการแช่ ความเร็วในการดึงออก ความเร็วการหมุนเหวี่ยง รูปทรงของต๊าป และพารามิเตอร์การตัดที่ใช้ในการทำงานขั้นที่สอง เจ้อเจียงโอกาสและสหภาพนำเข้าและส่งออก จำกัด (Chance & Union) เป็นองค์กรครอบครัวภายใต้บริษัท SEA Monies Metal Co., Ltd. ซึ่งสืบทอดประสบการณ์ครอบครัวมาเป็นเวลา 20 ปีและมรดกด้านคุณภาพในการผลิตโลหะ ด้วยกำลังการผลิตที่แข็งแกร่งและข้อได้เปรียบด้านห่วงโซ่อุปทานของ Shengzhao Metal เราจึงมีความเชี่ยวชาญด้านการวิจัยและพัฒนา การผลิต และการขายผลิตภัณฑ์โลหะคุณภาพสูงทั่วโลก ด้วยการยึดมั่นในการแสวงหาความแม่นยำ ทัศนคติในการทำงานที่เข้มงวด และความมุ่งมั่นในระยะยาวของครอบครัว เราจึงนำเสนอผลิตภัณฑ์และบริการที่มั่นคงและเชื่อถือได้ให้แก่ลูกค้าทั่วโลก
ด้วยการใช้ประโยชน์จากความสามารถในการวิจัยและพัฒนาและการผลิตที่แข็งแกร่งของโรงงาน เราจึงเชี่ยวชาญด้านหมุดย้ำ สลักเกลียว น็อต แหวนรอง หมุด สกรู และชิ้นส่วนสั่งทำพิเศษต่างๆ ที่ไม่ได้มาตรฐาน กลุ่มผลิตภัณฑ์ของเราครอบคลุมวัสดุต่างๆ เช่น สแตนเลส เหล็กโลหะผสม อลูมิเนียมอัลลอยด์ ทองแดง และโลหะผสมพิเศษ โดยใช้กระบวนการต่างๆ เช่น การขึ้นรูปเย็น การตีขึ้นรูปร้อน และการตัดเฉือน CNC ผลิตภัณฑ์ของเราถูกส่งออกไปยังกว่า 25 ประเทศ ให้บริการลูกค้ามากกว่า 200 ราย
Chance & Union มุ่งมั่นที่จะเชื่อมโยง "ผลิตในจีน" กับตลาดต่างประเทศอย่างราบรื่น โดยให้บริการลูกค้าทั่วโลกด้วยโซลูชั่นการยึดแบบครบวงจรตั้งแต่การวิจัยและพัฒนาไปจนถึงการผลิตจำนวนมากผ่านเทคโนโลยีระดับมืออาชีพและคุณภาพที่ยอดเยี่ยม สำหรับสลักเกลียว HDG เราใช้แนวทางการชดเชยแบบคู่: การหมุนเหวี่ยงที่ได้รับการปรับปรุงประสิทธิภาพเพื่อควบคุมความหนาที่เคลือบ ตามด้วยการต๊าปหลังชุบสังกะสีอย่างแม่นยำเพื่อให้แน่ใจว่าสลักเกลียวทุกตัวตรงตามข้อกำหนด ISO 965-1 สำหรับการประกอบน็อตที่ราบรื่น
5. คำถามที่พบบ่อย (FAQ)
- คำถามที่ 1: โดยทั่วไปความหนาของชั้นเคลือบจะถูกกำจัดออกโดยการแตะหลังการชุบสังกะสีเท่าใด
ตอบ: โดยทั่วไปการต๊าปจะกำจัดสังกะสีประมาณ 10–15 µm ออกจากยอดเกลียว ซึ่งเพียงพอที่จะทำให้มีระยะห่างกลับคืนมาโดยไม่เผยให้เห็นเหล็กที่อยู่ด้านล่าง เพื่อให้แน่ใจว่าความหนาของการเคลือบขั้นต่ำที่กำหนดโดย ASTM A153 (1.7 mils / 43 µm สำหรับสลักเกลียว M20) จะยังคงอยู่ เจ้อเจียงโอกาสและสหภาพนำเข้าและส่งออก จำกัด (Chance & Union) ควบคุมกระบวนการนี้เพื่อรักษาความพอดีของเกลียวและการป้องกันการกัดกร่อน - คำถามที่ 2: การหมุนเหวี่ยงเพียงอย่างเดียวสามารถบรรลุมาตรฐาน ISO 965-1 โดยไม่ต้องต๊าปหลังการชุบสังกะสีได้หรือไม่
ตอบ: ในบางกรณี โดยเฉพาะอย่างยิ่งสำหรับโบลต์ที่มีเส้นผ่านศูนย์กลางเล็กกว่า (M6–M10) และมีการเคลือบที่บางกว่า การหมุนเหวี่ยงเพียงอย่างเดียวอาจทำให้เกิดเกลียวที่ยอมรับได้ อย่างไรก็ตาม สำหรับ M12 และขนาดที่ใหญ่กว่า หรือเมื่อจำเป็นต้องสวมพอดีอย่างเข้มงวดตามมาตรฐาน ISO 965-1 การต๊าปหลังการชุบสังกะสีก็เป็นสิ่งจำเป็นเกือบทุกครั้ง เจ้อเจียงโอกาสและสหภาพนำเข้าและส่งออก จำกัด (Chance & Union) ใช้ทั้งสองกระบวนการเพื่อให้มั่นใจในคุณภาพของแบทช์ที่สม่ำเสมอในทุกเส้นผ่านศูนย์กลาง - คำถามที่ 3: การต๊าปหลังการชุบสังกะสีส่งผลต่อความต้านทานการกัดกร่อนของโบลต์หรือไม่
ตอบ: เมื่อดำเนินการอย่างถูกต้อง การกรีดจะกำจัดเฉพาะสังกะสีส่วนเกินออกจากยอดด้าย และเหลือการเคลือบโคนด้ายและพื้นผิวที่สำคัญอื่นๆ ไว้อย่างเพียงพอ ความต้านทานการกัดกร่อนโดยรวมของสลักเกลียวในการทดสอบการพ่นเกลือยังคงเทียบเคียงได้กับตัวยึดที่ไม่ได้ใช้ เจ้อเจียงโอกาสและสหภาพนำเข้าและส่งออก จำกัด (Chance & Union) จัดทำรายงานการตรวจสอบความหนาของชั้นเคลือบเพื่อยืนยันการปฏิบัติตาม ASTM A153 หรือ ISO 1461 หลังจากการแตะ