
การเชื่อมต่อโลหะแผ่นที่ล้มเหลวทุกครั้งจะย้อนกลับไปถึงหนึ่งในสามการตัดสินใจก่อนที่ผู้ขับขี่จะสัมผัสตัวยึด: เกจไม่ถูกต้อง จุดเจาะไม่ถูกต้อง หรือระยะเกลียวของวัสดุฐานไม่ถูกต้อง แผ่นโลหะมีตั้งแต่แผ่นหุ้มอลูมิเนียมอ่อน 0.5 มม. ไปจนถึงฉากยึดเหล็กรีดเย็น 3 มม. และตัวยึดที่ปรับตามความหนาด้านหนึ่งจะหมุนอย่างอิสระในอีกด้านหนึ่ง หรือเฉือนขอบแผงเมื่อเข้ามา เข้าใจวิธีการ สกรูเกลียวปล่อย การตัดและขึ้นรูปเกลียวภายในรูจริงๆ เป็นจุดเริ่มต้นในการระบุส่วนที่ถูกต้อง แทนที่จะคาดเดาจากถังเก็บชิ้นส่วน
ตัวยึดแบบกรีดตัวเองทำงานสองอย่างพร้อมกัน: จะสร้างเกลียวผสมพันธุ์ในขณะที่เลื่อนออกไป และจะยึดชั้นที่เชื่อมต่อเข้าด้วยกันเมื่อทำการนั่งแล้ว รูปแบบการขึ้นรูปเกลียวจะเคลื่อนโลหะออกไปด้านนอกโดยไม่ต้องเอาวัสดุออก ซึ่งทำงานได้ดีกับแผ่นที่มีความเหนียวบาง โดยที่โลหะที่ถูกแทนที่จะไหลเข้าไปในรูทของด้าย รูปแบบการตัดเกลียวจะโกนวัสดุออกด้วยปลายแบบมีร่องหรือเป็นร่อง ซึ่งเหมาะกับแผ่นที่หนากว่าหรือแข็งกว่า ซึ่งการขึ้นรูปอาจทำให้แผงแตกร้าวหรือสร้างแรงบิดมากเกินไป การผสมทั้งสองประเภทเข้าด้วยกันเป็นสาเหตุเดียวที่พบบ่อยที่สุดที่ทำให้เกิดรูหลุดซึ่งรายงานโดยร้านแปรรูป
แทนที่วัสดุในแนวรัศมี เหมาะที่สุดสำหรับแผ่นที่มีความหนาน้อยกว่า 1.5 มม. และโลหะผสมที่นิ่มกว่า ซึ่งการผนึกแน่นและกันแก๊สมีความสำคัญมากกว่าความแข็งแรงในการดึงออก
ขจัดส่วนที่โค้งงอของวัสดุขณะที่เลื่อนออก เหมาะสำหรับแผ่นที่มีขนาด 1.5 มม. ขึ้นไป หรือสำหรับการประกอบและการแยกชิ้นส่วนซ้ำๆ
รวมปลายสว่านเข้ากับเกลียวตัดเป็นส่วนหนึ่ง ช่วยลดขั้นบันไดนำที่แยกจากกันบนเหล็กกล้าที่มีขนาดสูงสุดประมาณ 3 มม.
เกจคือรหัสเส้นผ่านศูนย์กลางที่ประทับบนบรรจุภัณฑ์ และควรเลือกเกจโดยเทียบกับชั้นที่บางกว่าของสองชั้นที่เชื่อมเข้าด้วยกัน ไม่ใช่ชั้นที่หนากว่า เกจที่มีขนาดใหญ่เกินไปสำหรับผิวด้านนอกที่บางจะทำให้โลหะที่อยู่รอบๆ เปลี่ยนรูปเป็นลักยิ้มที่มองเห็นได้ เกจที่เล็กเกินไปสำหรับขายึดแบบหนาจะเกลียวเพียงไม่กี่รอบก่อนที่ความลึกของหน้าสัมผัสจะหมด
ความยาวคำนวณแตกต่างกันไปขึ้นอยู่กับประเภทของข้อต่อ สำหรับข้อต่อตักผ่านสองแผ่น สกรูควรผ่านทั้งสองชั้นจนสุด บวกกับเกลียวที่โผล่ออกมาอีก 2-3 เส้นที่ด้านหลัง เพื่อยืนยันการยึดเต็มโดยไม่มีส่วนที่ยื่นออกมามากเกินไป สำหรับสกรูที่ขันเข้ากับหน้าแปลนที่ขึ้นรูปแล้วหรือโปรไฟล์ที่อัดขึ้นรูป ความยาวควรเหลือเกลียวเต็มอย่างน้อยสามเกลียวที่อยู่ใต้หน้าหน้าแปลน เนื่องจากเกลียวที่น้อยลงจะช่วยลดความต้านทานการดึงออกได้อย่างมาก และเกลียวจำนวนมากอาจเสี่ยงต่อการชนกับผนังภายใน
| การรวมแผ่น | เกจทั่วไป | ความยาวทั่วไป |
| 0.6มม to 0.6mm lap joint | หมายเลข 6 | 9.5มม |
| 1.0มม to 1.6mm bracket | หมายเลข 8 | 13มม |
| 1.6มม to 2.4mm frame | หมายเลข 10 | 16มม |
| 2.4มม to 3.0mm structural | หมายเลข 12 | 19มม |
ปลายของสกรูเจาะตัวเองแบ่งตามหมายเลขจุดที่สอดคล้องกับความหนารวมของวัสดุที่สามารถเจาะทะลุได้โดยไม่ต้องเจาะรูนำ ปลายจุดที่ 1 และจุดที่ 2 จับแผ่นแสงได้ตั้งแต่ 0.7 มม. ถึง 3.2 มม. รวมกัน ปลายจุดที่ 3 ขยายออกไปถึง 4.8 มม. และปลายจุดที่ 5 ถูกสร้างขึ้นสำหรับส่วนเหล็กโครงสร้างที่มีขนาดสูงสุดประมาณ 6.4 มม. การเลือกทิปที่พิกัดต่ำกว่าความหนาของปึกจริงจะบังคับให้ผู้ติดตั้งเพิ่มแรงบิดของไดรเวอร์เพื่อชดเชย ซึ่งเพิ่มโอกาสที่เกลียวจะขาดหรือหลุดออกจากหัว แทนที่จะแก้ปัญหาความไม่ตรงกันที่เกิดขึ้น
การนับขลุ่ยมีความสำคัญพอๆ กับจำนวนคะแนน ปลายสว่านแบบปลายแหลมเดี่ยวสามารถกำจัดเศษได้อย่างมีประสิทธิภาพในแผ่นบาง แต่สามารถเดินออกจากจุดศูนย์กลางในกองที่หนากว่าได้ ปลายร่องหรือปีกจะระบายเศษออกจากรูในเหล็กโครงสร้างเกจ และลดแรงตามแนวแกนที่จำเป็นในการเริ่มการเจาะ สำหรับการดำเนินการผลิตซ้ำๆ การกำหนดมาตรฐานการให้คะแนนหนึ่งจุดต่อกลุ่มวัสดุ แทนที่จะเป็นหนึ่งการให้คะแนนสำหรับงานทั้งหมด ช่วยให้สามารถคาดการณ์รอบเวลาและอัตราการปฏิเสธข้ามกะได้
ปลายสว่านที่เล็กเกินไปไม่เพียงแต่ใช้เวลาในการเจาะนานขึ้นเท่านั้น มันสร้างความร้อนเฉพาะจุดที่ทำให้ขอบรูแข็งขึ้น ซึ่งต้านทานการผ่านของเกลียวต่อไปนี้ และทำให้เกิดข้อต่อที่หลวมและมีแรงบิดต่ำกว่าปกติ แม้ว่าคนขับจะรายงานว่ามีที่นั่งเต็มก็ตาม
การสึกหรอของจุดนั้นมองข้ามได้ง่ายเนื่องจากจะค่อยๆ ลดลง แทนที่จะพังทั้งหมดในคราวเดียว ทิป Point 2 ใหม่อาจเคลียร์ปึกกระดาษ 3 มม. ได้อย่างสบายๆ แต่หลังจากหลายพันรอบ ทิปเดิมอาจเริ่มมีปัญหากับแผ่น 2 มม. และผู้ปฏิบัติงานมักจะตอบสนองด้วยการกดแรงขึ้นแทนที่จะสลับบิต การติดตามจำนวนรอบต่อบิต แม้จะใช้แผ่นนับธรรมดาที่เวิร์กสเตชัน ก็สามารถตรวจจับการเบี่ยงเบนนี้ก่อนที่จะปรากฏเป็นรอยต่อที่เพิ่มขึ้นอย่างรวดเร็ว ร้านค้าที่ทำงานสองหรือสามกะในสายงานเดียวกันมักจะพบว่าการเปลี่ยนกะเล็กน้อยข้ามกะ แทนที่จะรอให้เกิดความล้มเหลวที่มองเห็นได้ ช่วยให้อัตราการปฏิเสธลดลงตลอดทั้งสัปดาห์
ระยะพิตช์เกลียว ซึ่งเป็นระยะห่างระหว่างยอดเกลียวที่อยู่ติดกัน จะกำหนดว่าแต่ละเกลียวจะเข้ายึดวัสดุมากน้อยเพียงใด และความเร็วของสกรูต่อการหมุนแต่ละครั้ง เกลียวที่มีระยะพิทช์หยาบจะมีเกลียวต่อนิ้วน้อยลงและมีโปรไฟล์ของเกลียวที่ลึกกว่า ทำให้มีความทนทานต่อการปอกเป็นแผ่นบางและนุ่ม ซึ่งแต่ละเกลียวจะต้องกัดแรงจนกลายเป็นวัสดุที่มีจำกัด เกลียวที่มีระยะพิทช์ละเอียดจะอัดเกลียวจำนวนมากขึ้นให้มีความยาวเท่ากัน โดยกระจายโหลดแคลมป์ไปยังจุดสัมผัสต่างๆ มากขึ้น ซึ่งเหมาะกับแผ่นที่หนากว่าและการใช้งานที่ต้องเผชิญกับแรงสั่นสะเทือน
จุดครอสโอเวอร์ที่ระยะพิตช์ละเอียดเริ่มมีประสิทธิภาพสูงกว่าพิตช์หยาบ โดยทั่วไปจะอยู่ระหว่าง 1.6 มม. ถึง 2.0 มม. ขึ้นอยู่กับความแข็งของโลหะผสม ด้านล่างของแถบนั้น ระยะพิทช์หยาบจะสร้างแรงบิดคงที่ได้ดีกว่า เนื่องจากมีความลึกของวัสดุไม่เพียงพอที่จะให้เกลียวละเอียดขึ้นรูปได้เต็มที่ เหนือแถบนั้น ระดับพิทช์ละเอียดจะต้านทานการหลุดของเกลียวภายใต้รอบการโหลดซ้ำๆ เนื่องจากมีเกลียวจำนวนมากขึ้นที่ใช้แรงยึดเท่ากัน ดังนั้นจึงไม่มีเธรดเดี่ยวใดที่มีส่วนแบ่งความเค้นที่ไม่สมสัดส่วน
การเลือกระยะพิทช์ยังโต้ตอบกับพิกัดความเผื่อของรูนำที่เลือกไว้ที่ต้นน้ำด้วย รูเจาะหรือเจาะที่ยาวเกินขนาดสองสามร้อยมิลลิเมตร จะทำให้เกลียวที่มีระยะพิทช์หยาบทำงานเกือบปกติ เนื่องจากโปรไฟล์เกลียวที่ลึกกว่าจะมีวัสดุให้จับมากกว่า เกลียวที่มีพิทช์ละเอียดในรูที่มีขนาดใหญ่กว่าเดียวกันจะสูญเสียการมีส่วนร่วมที่มีอยู่มากขึ้น เนื่องจากแต่ละเกลียวจะตื้นกว่าตั้งแต่แรก นี่คือเหตุผลหนึ่งที่การเขียนแบบการผลิตสำหรับการประกอบที่มีระยะพิทช์ละเอียดที่หนากว่า มักจะเรียกร้องให้มีความทนทานต่อรูนำแน่นกว่าแบบเขียนแบบที่เขียนสำหรับแผ่นพิตช์หยาบที่บาง
แผงสองแผ่นที่มีความหนาเท่ากันสามารถทำงานแตกต่างไปจากเดิมอย่างสิ้นเชิงภายใต้ตัวยึดเดียวกันหากองค์ประกอบของโลหะผสมต่างกัน แผ่นอะลูมิเนียมมีความแข็งประมาณหนึ่งในสามของเหล็กเหนียวที่มีความหนาเท่ากัน ดังนั้นจุดเจาะที่ได้รับการจัดอันดับสำหรับเหล็กจะเจาะอะลูมิเนียมเกือบง่ายเกินไป ซึ่งบางครั้งอาจทำให้ตัวยึดโยกเยกก่อนที่เกลียวจะเข้าที่ แผ่นสเตนเลสอยู่ที่ด้านตรงข้าม ทำให้เกิดความร้อนเสียดทานมากขึ้นในระหว่างการขับเข้า ซึ่งเป็นสาเหตุที่ว่าทำไมตัวยึดที่เข้ากันได้กับสเตนเลสจึงมักมีการเคลือบเคสที่แข็งกว่าที่ปลายด้านปลายและเกลียว
ความเหนียวยังส่งผลต่อการให้อภัยต่อข้อต่อในการขับขี่มากเกินไป อะลูมิเนียมแบบอ่อนจะเสียรูปตลอดเวลาจนถึงจุดนั่งเต็ม ซึ่งหมายความว่าชุดไดรเวอร์สำหรับแรงบิดแบบเหล็กจะจานไปที่แผงโดยรอบก่อนที่คลัตช์จะสะดุด โลหะผสมที่แข็งกว่าจะต้านทานการเสียรูปดังกล่าว ซึ่งเปลี่ยนความเสี่ยงไปสู่การหลุดของเกลียวแทนที่จะหลุดออกเมื่อการตั้งค่าคลัตช์รุนแรงเกินไป การจับคู่การตั้งค่าแรงบิดและคลัตช์ของคนขับกับโลหะผสมเฉพาะ ไม่ใช่แค่ความหนา ช่วยปิดช่องว่างนี้
ตัวเลือกการเคลือบบนตัวยึดเองก็โต้ตอบกับความแตกต่างของวัสดุเหล่านี้เช่นกัน สกรูเหล็กคาร์บอนชุบสังกะสีที่ขับเคลื่อนเข้าไปในอลูมิเนียมเปลือยสามารถสร้างปฏิกิริยากัลวานิกอ่อนๆ เมื่อเวลาผ่านไปในสภาพแวดล้อมที่ชื้น โดยจะค่อยๆ คลายข้อต่อแม้ว่าเบาะนั่งเชิงกลเริ่มแรกนั้นถูกต้องก็ตาม ตัวยึดที่มีการเคลือบเข้ากันได้กับแผ่นฐาน หรือสิ่งกีดขวางทางกายภาพ เช่น แหวนรองไนลอน ซึ่งโลหะที่แตกต่างกันจะต้องมาบรรจบกัน ให้หลีกเลี่ยงการย่อยสลายช้าๆ โดยไม่ค่อยปรากฏขึ้นในช่วงสัปดาห์แรกของการเข้ารับบริการ ซึ่งเป็นสาเหตุว่าทำไมจึงพลาดในระหว่างการตรวจสอบคุณภาพเบื้องต้น และมีเพียงเดือนต่อมาเท่านั้นที่พบว่ามีข้อต่อหลวมโดยไม่ทราบสาเหตุ
ความสม่ำเสมอในการยึดนั้นมาจากตัวสกรูน้อยลง และมากขึ้นจากลำดับการติดตั้งที่ทำซ้ำได้ ร้านค้าที่มีการติดต่อกลับน้อยที่สุดมักจะปฏิบัติตามรายการตรวจสอบเดียวกัน โดยไม่คำนึงถึงระดับประสบการณ์ของผู้ปฏิบัติงาน
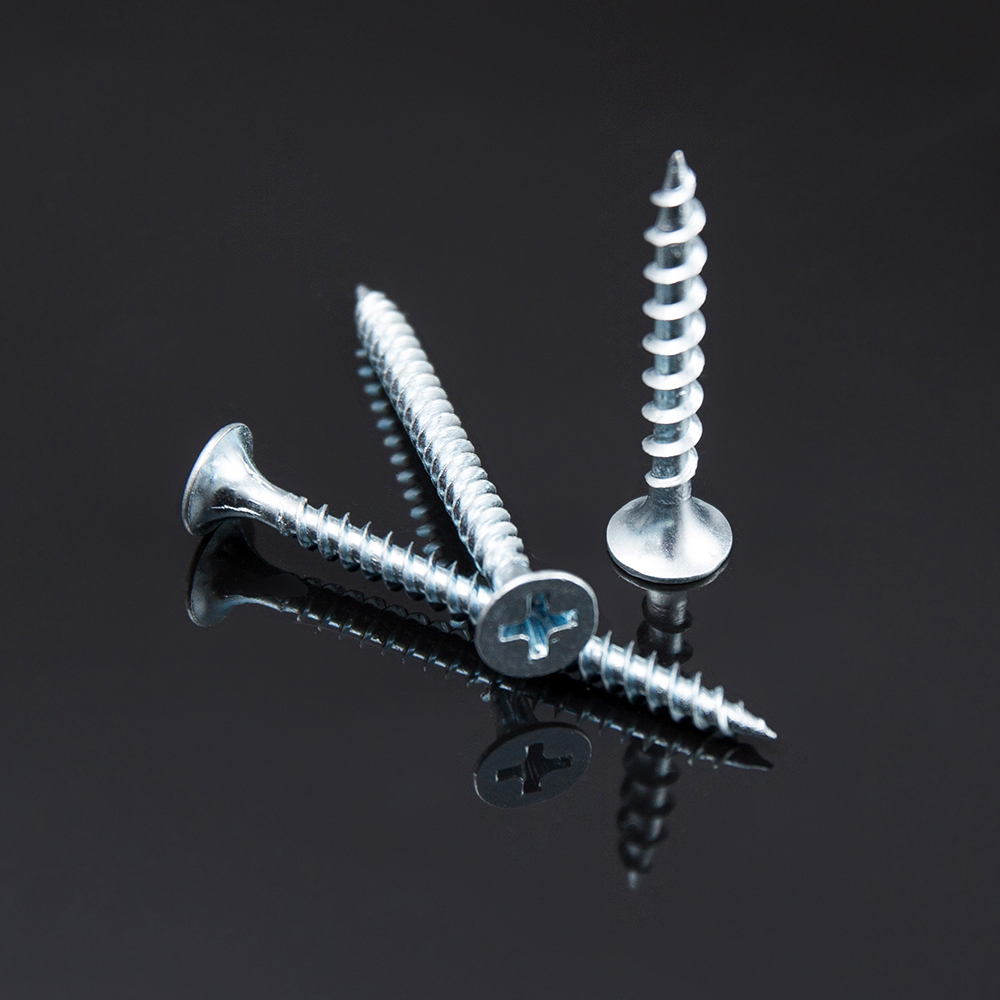 การจัดตำแหน่งในแนวตั้งฉากและความเร็วไดรฟ์ที่มั่นคงจะช่วยลดภาระด้านข้างบนเกลียวระหว่างการติดตั้ง
รูนำร่องสมควรได้รับหมายเหตุแยกต่างหาก สำหรับสกรูขึ้นรูปเกลียวในแผ่นบาง การข้ามรูนำมักจะทำได้และนิยมใช้มากกว่า เนื่องจากเกลียวที่ขึ้นรูปต้องใช้วัสดุที่ไม่ถูกรบกวนรอบๆ รู สำหรับสกรูตัดเกลียวในแผ่นที่หนากว่า รูนำที่มีขนาดประมาณ 85 เปอร์เซ็นต์ของเส้นผ่านศูนย์กลางรองของสกรูจะช่วยลดแรงบิดของไดรฟ์ได้อย่างมากโดยไม่ทำให้การยึดเกลียวลดลง และช่วยยืดอายุการใช้งานของบิตได้อย่างเห็นได้ชัดในงานที่มีปริมาณมาก
การยึดจับมีบทบาทที่เงียบแต่มีความสำคัญต่อความสม่ำเสมอของแรงบิดเช่นกัน แผงที่ได้รับอนุญาตให้งอระหว่างการขับขี่จะดูดซับส่วนหนึ่งของแรงที่ใช้เป็นการโก่งตัวแทนที่จะยึดติด ซึ่งจะแสดงในภายหลังเป็นข้อต่อที่อ่านได้อย่างถูกต้องในการตรวจสอบแรงบิดเริ่มต้น แต่จะคลายตัวหลังจากรอบการโหลดสองสามรอบแรกเมื่อแผงยึดตัว การยึดปึกเข้ากับแผ่นรองหลังที่แข็งแรงระหว่างการประกอบ แม้เพียงไม่กี่วินาทีในขณะที่คนขับนั่งที่ตัวยึด จะช่วยถอดตัวแปรนี้ออก และทำให้การอ่านค่าแรงบิดจากผู้ปฏิบัติงานรายหนึ่งไปยังอีกรายหนึ่งทำได้ง่ายขึ้นมาก
ความล้มเหลวของฟิลด์ส่วนใหญ่จะอยู่ในรายการสั้นๆ ของรูปแบบที่จดจำได้ และแต่ละรายการจะชี้ไปที่ความไม่ตรงกันที่เฉพาะเจาะจงมากกว่าข้อบกพร่องแบบสุ่ม
| อาการ | สาเหตุที่เป็นไปได้ | การแก้ไข |
| สกรูหมุนโดยไม่กัด | เกจเล็กเกินไปหรือรูใหญ่เกินไป | ก้าวขึ้นหนึ่งเกจหรือลดขนาดรูนำร่อง |
| หัวหลุดขณะขับรถ | ตั้งแรงบิดสูงเกินไปสำหรับความแข็งของวัสดุ | การตั้งค่าคลัตช์ล่าง ตรวจสอบเศษเหล็กก่อน |
| แผงบุ๋มรอบศีรษะ | เกจใหญ่เกินไปสำหรับแผ่นด้านนอกบาง | สเต็ปดาวน์เกจ เพิ่มตัวแปรหัวเครื่องซักผ้า |
| ข้อต่อหลวมหลังจากใช้งานมาหลายสัปดาห์ | สนามหยาบ used on thicker vibrating panel | เปลี่ยนไปใช้ระยะพิทช์ละเอียด ตรวจสอบข้อมูลจำเพาะแรงบิดอีกครั้ง |
| สกรูเดินไปก่อนที่จะเจาะ | จุดเจาะรุนแรงเกินไปสำหรับโลหะผสมแบบอ่อน | เลือกหมายเลขจุดที่ต่ำกว่า ลดแรงดันในการป้อน |
นิสัยในการวินิจฉัยที่เป็นประโยชน์คือการเก็บตัวอย่างที่ล้มเหลวชุดเล็กๆ จากการดำเนินการผลิตแต่ละครั้ง และตรวจสอบโปรไฟล์เกลียวภายใต้การขยาย รูที่ปอกออกซึ่งมีเกลียวที่สะอาดและไม่เสียหายบนตัวยึดมักจะชี้ไปที่รูหรือเกจที่ไม่ตรงกัน ตัวยึดที่มียอดเกลียวสึกหรอหรือโค้งมนอย่างเห็นได้ชัด แทนที่จะชี้ไปที่รอบการขับเคลื่อนที่มากเกินไปบนบิตที่ควรเปลี่ยนหลายพันรอบก่อนหน้านี้
นอกจากนี้ยังช่วยแยกข้อบกพร่องของตัวยึดที่แท้จริงออกจากข้อบกพร่องของกระบวนการก่อนที่จะเปลี่ยนข้อมูลจำเพาะ การสลับไปใช้เกจที่หนักกว่าหรือระยะพิทช์อื่นเพื่อแก้ไขปัญหาที่แท้จริงคือฟิกซ์เจอร์หรือการสอบเทียบแรงบิด มักจะทำให้เกิดปัญหาชุดใหม่ เช่น รอยบุ๋มที่เพิ่มขึ้น โดยไม่ต้องแก้ไขข้อร้องเรียนเดิม การผ่านสาเหตุที่แท้จริงสั้นๆ โดยการเปรียบเทียบตัวอย่างที่ล้มเหลวจำนวนหนึ่งกับรายการตรวจสอบการติดตั้งก่อนที่จะสัมผัสรายการวัสดุ มักจะแก้ไขปัญหาได้เร็วกว่าและหลีกเลี่ยงการเปลี่ยนแปลงหมายเลขชิ้นส่วนที่ไม่จำเป็นตลอดการดำเนินการผลิตที่มีประสิทธิภาพดี
สำหรับร้านค้าที่ใช้แผ่นงานจำนวนไม่เท่ากันซ้ำๆ กัน คุ้มค่าที่จะจดบันทึกการ์ดข้อมูลจำเพาะแบบสั้นต่อชุดประกอบ แทนที่จะต้องคำนวณเกจ ความยาว จุด และระยะพิทช์ใหม่ตั้งแต่ต้นในแต่ละครั้ง บัตรทั่วไปจะแสดงรายการชั้นวัสดุ 2 ชั้น ความหนา ที่เลือกไว้ สกรูโลหะแผ่น เกจและความยาว อัตราจุดเจาะ ประเภทของระยะพิทช์ แรงบิดของตัวขับเป้าหมาย และข้อกำหนดของรูนำใดๆ การแนบการ์ดใบนี้เข้ากับใบสั่งงานจะขจัดความคลุมเครือระหว่างกะ และให้ข้อมูลอ้างอิงแก่ผู้ปฏิบัติงานรายใหม่ที่ไม่ขึ้นอยู่กับความรู้ของชนเผ่า
เมื่อการรวมแผ่นงานใหม่ปรากฏขึ้นโดยที่ยังไม่ได้บันทึกไว้ การทดลองใช้งานสามขั้นตอนอย่างรวดเร็วทำงานได้ดี: ขับเคลื่อนตัวอย่างหนึ่งตัวอย่างที่แรงบิดพื้นฐานของผู้ผลิต และตรวจสอบการบุ๋มหรือการปอก ปรับแรงบิดโดยเพิ่มทีละน้อยในทิศทางใดทิศทางหนึ่งตามผลลัพธ์นั้น จากนั้นล็อคการตั้งค่าเมื่อตัวอย่างสามตัวติดต่อกันเข้าที่อย่างเรียบร้อยโดยมีจุดยืนที่สม่ำเสมอ วิธีทดลองใช้นี้ใช้เวลาไม่กี่นาทีและป้องกันไม่ให้รันทั้งชุดในการตั้งค่าที่ไม่ได้รับการยืนยัน
ตัวเลือกตัวยึดยังส่งผลต่อการสัมผัสการกัดกร่อน แม้ว่าการพิจารณานั้นจะอยู่นอกเหนือความพอดีทางกลก็ตาม วงเล็บภายในแทบไม่ต้องเคลือบ ตัวยึดแบบเจาะตัวเอง แต่สิ่งใดก็ตามที่ต้องเผชิญกับสภาพอากาศ การชะล้าง หรืออากาศชายฝั่งจะได้รับประโยชน์จากการเคลือบที่ทนต่อการกัดกร่อนหรือโครงสร้างสเตนเลส แม้ว่าระดับทางกลพื้นฐานจะต้องใช้ชิ้นส่วนเหล็กกล้าคาร์บอนมาตรฐานก็ตาม
สกรูเกลียวปล่อยจะตัดหรือสร้างเกลียวของตัวเองในขณะที่เลื่อนออกไป แต่โดยทั่วไปแล้วยังคงต้องมีรูนำที่เป็นโลหะ สกรูที่เจาะเองจะเพิ่มปลายจุดเจาะเพื่อให้สามารถเจาะรูสตาร์ทของตัวเองและสร้างเกลียวได้ในรอบเดียว ซึ่งจะช่วยเร่งการประกอบบนแผ่นที่หนาขึ้น
ข้อต่อที่มีแรงบิดต่ำกว่าจะยังคงต้านทานการหมุนของมือ และแสดงเกลียวที่สมบูรณ์เมื่อถอดออก รูที่ปอกจะหมุนได้อย่างอิสระโดยมีแรงต้านเพียงเล็กน้อย และมักจะแสดงขอบรูที่โค้งมนและเรียบ แทนที่จะเป็นโปรไฟล์เกลียวที่กำหนดไว้
สามารถทำได้ แต่ควรปรับขนาดเกจให้เท่ากับชั้นที่บางกว่าเพื่อหลีกเลี่ยงการบุ๋ม ในขณะที่ความยาวควรคำนึงถึงการมีส่วนร่วมเต็มที่ผ่านชั้นที่หนากว่า นี่คือเหตุผลว่าทำไมชุดประกอบจำนวนมากจึงใช้เกจตัวเดียวที่มีความยาวที่เลือกไว้โดยเฉพาะสำหรับปึกรวม แทนที่จะใช้เพียงแผ่นเดียว
ใช่. เกลียวที่มีระยะพิทช์หยาบจะเคลื่อนที่เร็วขึ้นในแต่ละการหมุน เนื่องจากแต่ละเทิร์นครอบคลุมระยะทางเชิงเส้นมากขึ้น ซึ่งจะทำให้รอบเวลาในการวิ่งที่มีปริมาณมากสั้นลง โดยที่แผ่นบางไม่ต้องการประสิทธิภาพพิทช์ที่ละเอียด
อะลูมิเนียมจะเสียรูปด้วยแรงที่ต่ำกว่าเหล็ก ดังนั้นการตั้งค่าแรงบิดที่ปรับเทียบสำหรับเหล็กจะทำให้อะลูมิเนียมเคลื่อนตัวเกินและทำให้อะลูมิเนียมเป็นรอยบุ๋มก่อนที่คลัตช์จะออก ในขณะที่การตั้งค่าเดียวกันอาจอยู่ใต้เบาะนั่งของข้อต่อเหล็ก ควรตรวจสอบการตั้งค่าแรงบิดตามวัสดุ โดยไม่ถือว่ามาจากค่าเริ่มต้นเดียว